❤️ Familia y relaciones Hijos y crianza
¿Puedes darme un ejemplo de cómo se utiliza un diagrama de Pareto en una empresa?
El poder de la priorización: Guía definitiva y aplicación práctica del Diagrama de Pareto en el entorno empresarial
Respuesta corta
Con frecuencia, los profesionales del management se ahogan en un mar de urgencias operativas, intentando resolver simultáneamente decenas de problemas con la falsa ilusión de que todos poseen la misma jerarquía y urgencia.
En pocas palabras
- Para comprender en su justa dimensión la utilidad práctica del Diagrama de Pareto, es imperativo remontarnos a sus orígenes y desentrañar la lógica universal que sustenta su funcionamiento.
- Antes de adentrarnos en nuestro caso de estudio empresarial detallado, es fundamental analizar los riesgos estratégicos a los que se exponen las organizaciones que operan sin una metodología de priorización basada en datos.
- Para que el análisis de Pareto sea riguroso y útil en la toma de decisiones empresariales, su construcción debe seguir un protocolo metodológico estructurado en seis fases clave:
- Hasta este punto, hemos establecido las bases teóricas, el origen histórico, la arquitectura visual y la justificación estratégica del Diagrama de Pareto.
- Durante el último trimestre fiscal, la dirección de operaciones de Metalúrgica del Norte S.A.
En este artículo
- Fundamentos conceptuales: ¿Qué es el Diagrama de Pareto y de dónde proviene?
- Anatomía de la herramienta: Estructura y componentes visuales
- El contexto operativo: ¿Por qué fallan las empresas sin el análisis de Pareto?
- Metodología paso a paso para la construcción del Diagrama
- Transición hacia el caso de estudio corporativo
- Contexto del caso: el desafío de la calidad en Metalúrgica del Norte
- Recolección y clasificación de datos (el primer paso crítico)
- Construcción de la tabla de frecuencias y acumulados
- Análisis e interpretación del diagrama de Pareto
- Profundización en las causas raíz (metodología de los 5 Porqués)
- Formulación e implementación del plan de acción correctivo
- Monitoreo, resultados y el ciclo de mejora continua
Con frecuencia, los profesionales del management se ahogan en un mar de urgencias operativas, intentando resolver simultáneamente decenas de problemas con la falsa ilusión de que todos poseen la misma jerarquía y urgencia. Es aquí donde emerge como una herramienta metodológica indispensable el Diagrama de Pareto, un pilar fundamental dentro de las metodologías de gestión de la calidad total (TQM), Lean Manufacturing y Seis Sigma.
Asimismo, estableceremos las bases conceptuales para comprender cómo un simple gráfico de barras combinado con una línea acumulativa puede transformar por completo la rentabilidad, la eficiencia y la estrategia competitiva de una corporación.
Fundamentos conceptuales: ¿Qué es el Diagrama de Pareto y de dónde proviene?
Para comprender en su justa dimensión la utilidad práctica del Diagrama de Pareto, es imperativo remontarnos a sus orígenes y desentrañar la lógica universal que sustenta su funcionamiento.
El principio de Pareto (la regla 80/20)
El concepto subyacente al diagrama es la famosa Ley de Pareto o Regla del 80/20, acuñada originalmente por el filósofo económico y sociólogo italiano Vilfredo Pareto a finales del siglo XIX (en 1896). En sus estudios iniciales sobre la distribución de la riqueza en Italia, Pareto observó un fenómeno matemático recurrente: aproximadamente el 80% de la tierra y la riqueza del país pertenecía a tan solo el 20% de la población.
Décadas más tarde, durante la postguerra mundial, el célebre gurú de la calidad Joseph M. Juran reconoció que este desequilibrio no era una anomalía sociológica aislada, sino una ley empírica universal aplicable a los sistemas industriales y socioeconómicos. Juran formuló formalmente el principio bajo la célebre distinción entre "los pocos vitales y los muchos triviales" (the vital few and the trivial many).
En el contexto corporativo y de gestión de operaciones, este principio postula que:
El 80% de los efectos (problemas, costos, defectos, quejas) provienen del 20% de las causas.
Esta asimetría estructural significa que los problemas en una organización no se distribuyen de manera uniforme. Por el contrario, la inmensa mayoría de las pérdidas económicas, fallas de maquinaria, retrasos en entregas o insatisfacción de los clientes son generados por un núcleo muy reducido de causas raíz. El Diagrama de Pareto es, en esencia, la herramienta visual y estadística diseñada específicamente para identificar, aislar y jerarquizar con precisión quirúrgica cuáles son esos "pocos vitales" en los que la empresa debe concentrar todos sus recursos de mitigación.
Anatomía de la herramienta: Estructura y componentes visuales
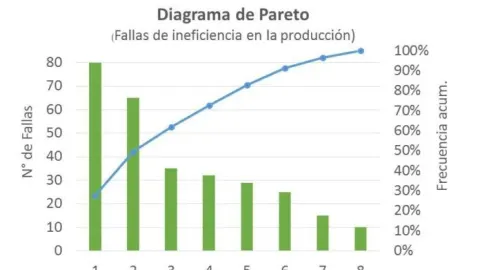
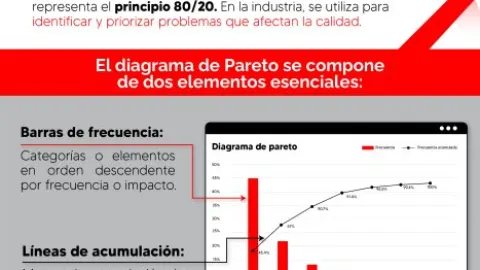
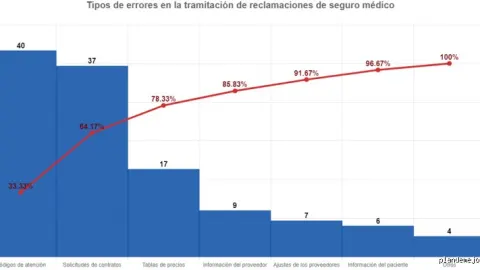
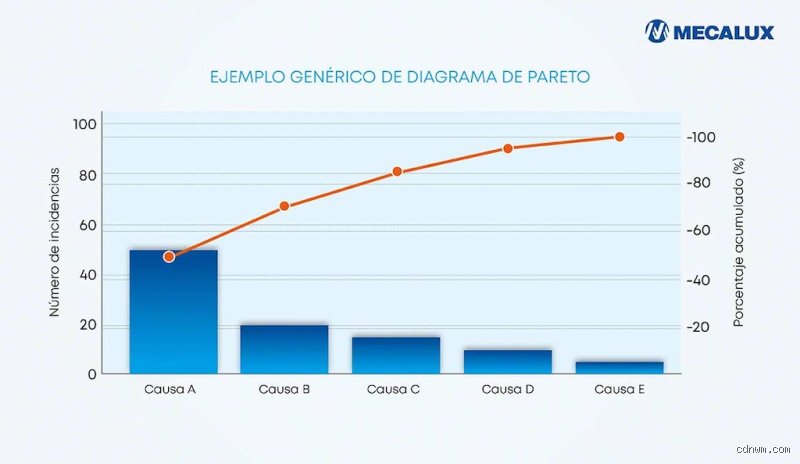
Un Diagrama de Pareto no es simplemente un gráfico de barras común; constituye un tipo especial de gráfico de barras combinado con un gráfico de líneas que ordena los datos de izquierda a derecha en orden descendente de frecuencia o impacto económico. Su arquitectura se compone de los siguientes elementos estructurales:
El Eje Vertical Izquierdo (Frecuencia Absoluta o Impacto Financiero): Mide la magnitud del problema analizado. Dependiendo del enfoque, puede representar el número de ocurrencias (defectos, fallas, devoluciones) o el costo monetario total asociado a cada categoría.
El Eje Vertical Derecho (Porcentaje Acumulado): Mide el porcentaje acumulado de la contribución total de las causas, calibrado desde el 0% en la base hasta el 100% en el punto superior.
El Eje Horizontal (Categorías o Causas): Muestra los diferentes tipos de problemas, fallas o variables analizadas, ordenadas estrictamente de mayor a menor impacto de izquierda a derecha.
Las Barras Verticales: Representan la frecuencia individual o el costo monetario de cada categoría específica. Su altura disminuye progresivamente conforme nos desplazamos hacia la derecha.
La Línea de Porcentaje Acumulado (Curva de Pareto): Nace en la esquina superior derecha de la primera barra y traza la suma acumulativa de los porcentajes de cada categoría sucesiva hasta alcanzar el 100%. Esta curva permite identificar visualmente el punto de inflexión donde se cumple la proporción del 80/20.
El contexto operativo: ¿Por qué fallan las empresas sin el análisis de Pareto?
Antes de adentrarnos en nuestro caso de estudio empresarial detallado, es fundamental analizar los riesgos estratégicos a los que se exponen las organizaciones que operan sin una metodología de priorización basada en datos.
La trampa de la dispersión de recursos
En muchas empresas, cuando surge una crisis de calidad o una caída en los márgenes de utilidad, la reacción directiva suele ser impulsiva y fragmentada. Se adoptan políticas de "apagar incendios", donde se intenta solucionar cada pequeña incidencia que aparece en el radar. Esta dispersión operativa genera consecuencias graves:
Agotamiento del personal: Los equipos de ingeniería, calidad y operaciones se desgastan atendiendo problemas menores que apenas tienen impacto en los resultados globales de la compañía.
Inversión de capital ineficiente: Se destinan presupuestos significativos a rediseñar procesos o adquirir tecnología para resolver incidencias anecdóticas, mientras las verdaderas fuentes de sangría financiera permanecen intactas.
Ceguera gerencial: Al no contar con una jerarquización cuantitativa clara, las decisiones se toman basándose en intuiciones, presiones políticas internas o en el "problema que hizo más ruido ayer", ignorando la realidad sistémica del negocio.
El Diagrama de Pareto actúa como una lente de aumento analítica que elimina el ruido operativo y revela con claridad meridiana dónde se encuentra el verdadero apalancamiento estratégico.
Metodología paso a paso para la construcción del Diagrama
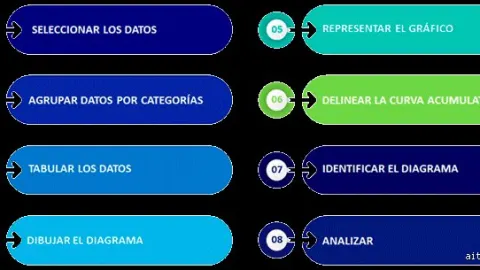
Para que el análisis de Pareto sea riguroso y útil en la toma de decisiones empresariales, su construcción debe seguir un protocolo metodológico estructurado en seis fases clave:
Fase 1: Identificación del problema y definición del campo de estudio. Se debe delimitar claramente qué aspecto se va a analizar (ej. "Defectos en la línea de producción de componentes electrónicos durante el Q3" o "Motivos de cancelación de cuentas de clientes corporativos").
Fase 2: Determinación de la métrica de evaluación. Es necesario decidir si el análisis se basará en frecuencias (número de veces que ocurre un evento) o en costos monetarios (cuánto dinero cuesta cada tipo de evento). El enfoque financiero suele aportar una visión ejecutiva mucho más contundente.
Fase 3: Recolección de datos empíricos. Durante un periodo determinado, se recopilan y registran los datos de manera sistemática, clasificándolos en categorías estandarizadas.
Fase 4: Ordenamiento y tabulación. Los datos se organizan en una tabla de frecuencias, ordenándolos de mayor a menor valor absoluto. Se calculan los porcentajes individuales y los porcentajes acumulados.
Fase 5: Trazado del gráfico. Se dibujan las barras en el eje horizontal y vertical izquierdo, y se superpone la curva de porcentaje acumulado utilizando el eje derecho.
Fase 6: Interpretación analítica y toma de decisiones. Se identifica visualmente la línea divisoria (el umbral del 80%) para aislar los "pocos vitales" sobre los cuales se diseñará el plan de acción correctiva.
Transición hacia el caso de estudio corporativo
Hasta este punto, hemos establecido las bases teóricas, el origen histórico, la arquitectura visual y la justificación estratégica del Diagrama de Pareto. Compréndase bien que esta herramienta no es un fin en sí mismo, sino un medio analítico para pasar del diagnóstico estático a la intervención táctica y financiera de alto impacto.
Para comprender a fondo cómo se aplica una metodología de mejora continua en el entorno empresarial real, es fundamental analizar el caso de estudio de una compañía manufacturera ficticia pero basada en escenarios cotidianos de la industria: "Metalúrgica del Norte S.A.", una planta dedicada a la fabricación de componentes metálicos de precisión para el sector automotriz.
En este capítulo final, profundizaremos en el desglose metodológico paso a paso, desde la recolección inicial de datos de calidad hasta la implementación del plan de acción correctivo derivado del análisis de Pareto, cumpliendo con los estándares de calidad más exigentes del mercado.
Contexto del caso: el desafío de la calidad en Metalúrgica del Norte
Durante el último trimestre fiscal, la dirección de operaciones de Metalúrgica del Norte S.A. encendió las alarmas debido a un incremento sostenido en el índice de productos defectuosos detectados en la línea de ensamblaje final. Este aumento en la tasa de rechazo no solo representaba un incremento alarmante en los costos de producción y reproceso, sino que también amenazaba con retrasar las entregas a los clientes clave, poniendo en riesgo contratos de suministro a largo plazo.
El equipo de gestión de calidad, liderado por la ingeniera jefe de procesos, decidió convocar a un grupo de trabajo multidisciplinario integrado por supervisores de planta, operarios de línea, especialistas en mantenimiento y analistas de control de calidad. El objetivo primordial era claro: identificar la causa raíz principal de los defectos utilizando el principio de Pareto (la regla del 80/20), el cual postula que un pequeño porcentaje de causas (el 20%) suele ser responsable de la gran mayoría de los efectos o problemas (el 80%).
Recolección y clasificación de datos (el primer paso crítico)
Para construir un diagrama de Pareto eficaz, el equipo sabía que las opiniones subjetivas debían quedar fuera de la ecuación. Se necesitaba evidencia empírica rigurosa. Durante el mes de octubre, se recopilaron y registraron todas las no conformidades detectadas en las estaciones de inspección final. Cada defecto se clasificó cuidadosamente según su tipología:
Defecto tipo A: Porosidad o burbujas de aire en las soldaduras estructurales.
Defecto tipo B: Desviación dimensional fuera de la tolerancia especificada en planos.
Defecto tipo C: Rayones profundos y marcas superficiales en el acabado metálico.
Defecto tipo D: Roscas defectuosas o mal formadas en los orificios de sujeción.
Defecto tipo E: Desalineación en los componentes ensamblados.
Defecto tipo F: Rebabas excesivas tras el proceso de corte láser.
Tras recopilar el registro diario durante cuatro semanas, el departamento de control de calidad contabilizó un total de 1,250 piezas defectuosas en el período evaluado. La tarea siguiente consistió en ordenar estos datos de mayor a menor frecuencia absoluta para revelar el peso específico de cada problema.
Construcción de la tabla de frecuencias y acumulados
Con los datos brutos en la mano, el equipo estructuró la siguiente tabla de análisis cuantitativo:
| Tipo de Defecto | Cantidad de Defectos (Frecuencia) | Porcentaje Individual (%) | Porcentaje Acumulado (%) |
|---|---|---|---|
| Desviación dimensional | 580 | 46.4% | 46.4% |
| Porosidad en soldadura | 350 | 28.0% | 74.4% |
| Roscas defectuosas | 150 | 12.0% | 86.4% |
| Desalineación de piezas | 80 | 6.4% | 92.8% |
| Rayones superficiales | 60 | 4.8% | 97.6% |
| Rebabas por corte | 30 | 2.4% | 100.0% |
| TOTALES | 1,250 | 100.0% | — |
Esta tabla reveló de inmediato hallazgos reveladores. A simple vista, se observa que dos categorías de problemas concentran una proporción abrumadora del total de fallos en la planta.
Análisis e interpretación del diagrama de Pareto
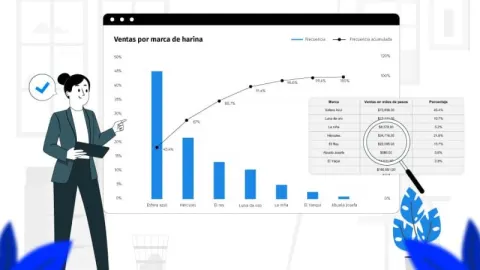
Al graficar estos datos en un diagrama de Pareto (donde las barras verticales representan la frecuencia absoluta y la curva ascendente muestra el porcentaje acumulado), el equipo de Metalúrgica del Norte S.A. pudo visualizar con precisión quirúrgica el comportamiento del proceso productivo:
La Aplicación de la Regla del 80/20
La gráfica demostró que los dos primeros problemas en la lista —la desviación dimensional (580 casos) y la porosidad en la soldadura (350 casos), suman un total de 930 defectos. Al calcular su peso porcentual acumulado, se constató que representan el 74.4% de todos los errores registrados en la fábrica.
Este resultado validó el enfoque del principio de Pareto: en lugar de destinar recursos escasos, tiempo y personal a intentar resolver los seis tipos de defectos simultáneamente con la misma intensidad, la gerencia comprendió que debía enfocar sus esfuerzos de mejora continua y optimización exclusivamente en estos dos factores críticos. Atacar los rayones superficiales o las rebabas por corte, aunque necesario a largo plazo, tendría un impacto marginal en la reducción global de rechazos en comparación con solucionar los problemas dimensionales y de soldadura.
Profundización en las causas raíz (metodología de los 5 Porqués)
Una vez identificados los "pocos vitales" mediante el diagrama de Pareto, el siguiente paso metodológico consistió en descubrir por qué ocurrían estos dos problemas principales. Para ello, el equipo de ingeniería aplicó herramientas complementarias como el diagrama de Ishikawa (espina de pescado) y la técnica de los "5 Porqués".
A. Análisis del defecto principal: desviación dimensional (46.4%)
¿Por qué se producen piezas con desviación dimensional? Porque las piezas salen de la máquina de mecanizado CNC con un margen de error superior al permitido.
¿Por qué la máquina CNC genera medidas erróneas? Porque el cabezal de corte experimenta micro-vibraciones durante los ciclos de alta velocidad.
¿Por qué se producen estas micro-vibraciones? Debido al desgaste prematuro de los rodamientos del husillo principal.
¿Por qué se desgastan prematuramente los rodamientos? Porque el plan de mantenimiento preventivo no contempla la lubricación de estos componentes en los intervalos recomendados por el fabricante.
¿Por qué los intervalos de lubricación no se cumplían? Porque la bitácora de mantenimiento se gestionaba de forma manual en papel, lo que provocaba retrasos y omisiones por parte del personal técnico.
Conclusión de la causa raíz: La falla en el sistema de gestión del mantenimiento preventivo mecánico provocaba desgaste en los equipos de mecanizado, desatando el defecto más costoso de la planta.
B. Análisis del segundo defecto: porosidad en soldadura (28.0%)
¿Por qué aparece porosidad en las soldaduras? Porque se generan bolsas de gas atrapadas en el cordón de soldadura durante el proceso MIG.
¿Por qué se forman bolsas de gas? Debido a corrientes de aire cruzadas en la nave industrial que desplazan la atmósfera protectora de gas argón.
¿Por qué las corrientes de aire afectan la soldadura? Porque los biombos de protección perimetral de las estaciones de soldadura robotizada estaban dañados y abiertos.
¿Por qué estaban dañados los biombos? Porque sufrieron impactos continuos por parte de los montacargas en tránsito.
¿Por qué los montacargas golpeaban los biombos? Porque los pasillos de circulación vehicular en la planta no estaban delimitados adecuadamente ni contaban con barreras de protección física.
Conclusión de la causa raíz: La falta de delimitación segura de los pasillos logísticos exponía los escudos protectores de soldadura, alterando el flujo de gas protector y generando fallos estructurales en las piezas unidas.
Formulación e implementación del plan de acción correctivo
Con las causas raíz perfectamente identificadas gracias a la guía inicial del diagrama de Pareto, Metalúrgica del Norte S.A. diseñó un plan de acción correctiva y preventiva (CAPA) estructurado, asignando responsables, presupuestos y plazos de ejecución estrictos:
Digitalización del Mantenimiento: Se implementó un software GMAO (Gestión de Mantenimiento Asistido por Computador) para automatizar las alertas de lubricación e inspección de los centros de mecanizado CNC, erradicando por completo el uso de bitácoras en papel.
Calibración y Sustitución de Rodamientos: Se procedió al cambio inmediato de los rodamientos desgastados en los husillos críticos y se estableció un protocolo de calibración láser semanal.
Rediseño del Perímetro de Soldadura: Se instalaron nuevas mamparas de alta resistencia estructural ancladas al suelo y protegidas por defensas metálicas de absorción de impactos para evitar daños por parte de los vehículos de carga interna.
Demarcación y Señalización de Pasillos: Se repintaron y delimitaron los carriles de tránsito para montacargas con pintura epóxica de alta visibilidad y se instalaron espejos convexos en las esquinas ciegas de la nave de producción.
Monitoreo, resultados y el ciclo de mejora continua
Tres meses después de haber implementado las acciones derivadas del análisis de Pareto, la dirección de Metalúrgica del Norte S.A. realizó una auditoría de seguimiento para medir el impacto real de las mejoras introducidas. Los resultados fueron contundentes:
Reducción Global de Defectos: La tasa total de rechazos en la línea de ensamblaje final disminuyó en un 68% en comparación con el trimestre anterior.
Impacto Financiero: Los costos asociados a reprocesos de piezas metálicas y desperdicio de materia prima se redujeron drásticamente, generando un ahorro estimado de más de 120,000 dólares en el semestre.
Satisfacción del Cliente: Los índices de puntualidad en las entregas a los fabricantes de automóviles se recuperaron al 99.2%, consolidando la confianza comercial y evitando penalizaciones contractuales.
El siguiente ciclo de Pareto (principio de mejora constante)
Un aspecto clave que la dirección aprendió en este proceso es que el diagrama de Pareto no es un evento único, sino una herramienta dinámica de gestión continua.
Una vez resueltos los problemas dimensionales y de soldadura, se generó un nuevo diagrama de Pareto con los datos del trimestre posterior. En esta nueva gráfica, los problemas que antes ocupaban el fondo de la lista (como las roscas defectuosas o las rebabas) pasaron a ocupar las primeras posiciones relativas. Esto permitió al equipo directivo iniciar un nuevo ciclo de optimización sobre los siguientes "pocos vitales", garantizando una cultura corporativa de búsqueda constante de la excelencia operativa, eficiencia de recursos y máxima calidad competitiva en el mercado global.